Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Uutiset
Mitkä teräsmateriaalit sopivat sementtibetonitiilimuottien valmistukseen?
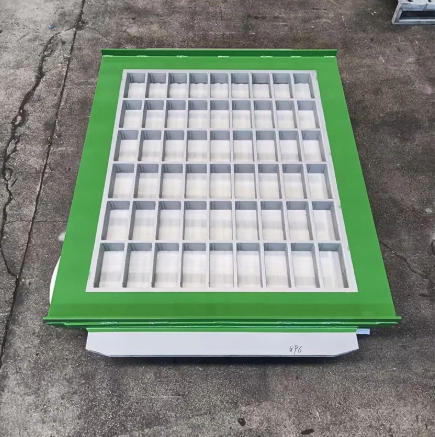
Muotin vaihtopäätöksen edessä oleva lohkotehtaan johtaja kohtaa hämmentävän valikoiman teräslajeja. Alkuperäinen muotti kesti 80 000 sykliä ja vaihtotarjouksessa mainitaan "55# mangaaniterästä". Kilpaileva toimittaja tarjoaa "16Mn terästä" halvemmalla, ja kolmas ehdottaa "tyhjiöhiiletettyä seosterästä" 100 000 jakson takuulla. Tekniset tiedot kuulostavat samalta, mutta suorituskykyerot eivät ole. ASementtibetonitiilimuottiei ole yksinkertainen teräslevy. Se on kulutuskomponentti, jonka on kestettävä hankaavia aggregaatteja, kestettävä suurtaajuista tärinää, säilytettävä mittatarkkuus paineen alaisena ja kestettävä satoja tuhansia muovaussyklejä. Valittu teräs määrittää, kestääkö muotti nimellisikäänsä vai meneekö vika ennenaikaisesti, ja hyvän ja huonon muotin ero mitataan tuotantoseisokissa, lohkolaadussa ja vaihtotiheydellä.
Tämä opas on kirjoitettu ostajille, joiden on tehtävä tietoinen päätös teräsmateriaaleista sementtibetonitiilimuottien tuotannossa. Vertailemme teollisuudessa yleisesti käytettyjä teräslajeja, selitämme lämpökäsittelyn ja hiiletyksen roolin, keskustelemme kovuuden ja sitkeyden välisistä kompromisseista sekä tarjoamme kriteerit muotintoimittajan materiaalivaatimusten arvioimiseksi. Toimitamme myös yksityiskohtaiset tuoteparametrit PRO Industry Group Co., Ltd.:n tehtaalta, mukaan lukien muotteissamme käyttämämme materiaalitiedot ja lämpökäsittelyprosessit. Hankitpa sitten muotteja onttoja tiloja, päällysteitä, reunakiveä tai erikoistuneita betonituotteita varten, tämä opas auttaa sinua valitsemaan muottimateriaalin, joka sopii tuotantoolosuhteisiisi ja kustannustavoitteisiisi.
Sisällysluettelo
- 1. Mitä yleisiä teräslajeja käytetään sementtibetonitiilimuottien valmistuksessa?
- 2. Miksi mangaaniteräs on edelleen muottikehysten alan standardi?
- 3. Milloin seosteräs tyhjiöhiiletyksellä oikeuttaa korkeammat kustannukset?
- 4. Miten lämpökäsittely määrittää kovuuden ja sitkeyden tasapainon?
- 5. Mitkä ovat materiaalin vaihtokaupat kustannusten ja käyttöiän välillä?
- 6. Kuinka arvioit muotintoimittajan materiaalivaatimuksia?
- 7. Mitkä ovat tehtaamme tärkeimmät tuoteparametrit?
- 8. Usein kysytyt kysymykset (FAQ)
- 9. Johtopäätös
1. Mitä yleisiä teräslajeja käytetään sementtibetonitiilimuottien valmistuksessa?
Sementtibetonitiilimuottien valmistuksessa käytetyt teräslajit jakautuvat kolmeen laajaan luokkaan: rakenteelliset hiiliteräkset, mangaaniteräkset ja seosteräkset. Muotin rungossa ja pohjalevyissä käytetään rakenteellisia hiiliteräksiä, kuten Q235B ja Q345B, joissa ensisijainen vaatimus on jäykkyys ja hitsattavuus kulutuskestävyyden sijaan. Mangaaniteräksiä, kuten 55# mangaania (55Mn) ja 16Mn (Q345), käytetään muottipesässä, hylsytangoissa ja peukalointipäissä, joissa vaaditaan kulutuskestävyyttä ja sitkeyttä. Seosteisiä työkaluteräksiä, kuten 42CrMo, Cr12MoV ja Hardox, käytetään erittäin kuluviin sovelluksiin tai kun pidempi käyttöikä oikeuttaa korkeammat materiaalikustannukset. Alla olevassa taulukossa on yhteenveto kunkin teräsluokan tyypillisistä sovelluksista sementtibetonitiilimuotissa.
| Teräsluokka | Tyypilliset arvosanat | Muotin komponentti | Ensisijainen omaisuus vaaditaan |
| Rakenteellinen hiiliteräs | Q235B, Q345B | Runko, pohjalevy | Jäykkyys, hitsattavuus |
| Mangaani Teräs | 55 Mn, 16 Mn (Q345) | Ontelo, ydintangot, peukalointipää | Kulutuskestävyys, sitkeys |
| Seostyökaluteräs | 42CrMo, Cr12MoV, Hardox | Kulutusta kestävät sisäosat, tankot | Korkea kovuus, pidempi käyttöikä |
kloPRO Industry Group Co., Ltd., tehtaamme valitsee teräslajit tietyn muottisovelluksen, lohkotyypin ja tuotantomäärän perusteella. Emme käytä yhtä terästä kaikkiin muotteihin, koska kulumisolosuhteet vaihtelevat merkittävästi ontelolohkotuotannon, päällysteen valmistuksen ja reunakiven valmistuksen välillä. Suunnittelutiimimme työskentelee jokaisen asiakkaan kanssa määrittääkseen optimaalisen materiaalieritelmän heidän sementtibetonitiilimuottiin.
2. Miksi mangaaniteräs on edelleen muottikehysten alan standardi?
Mangaaniteräs, erityisesti 55# mangaani (55Mn) ja 16Mn (Q345), on edelleen alan standardi sementtibetonitiilimuottien kehyksissä ja onteloissa useista syistä. Ensinnäkin se tarjoaa erinomaisen tasapainon kovuuden ja sitkeyden välillä. Lämpökäsittelyn jälkeen 55Mn voi saavuttaa pinnan kovuuden HRC 58-62, mikä tarjoaa hyvän kestävyyden betoniaineksen hankausta vastaan. Samalla sen ydin pysyy riittävän kovana vaimentaakseen peukalointipään iskun ja lohkokoneen tärinän halkeilematta. Toiseksi se on helposti saatavilla ja suhteellisen taloudellinen verrattuna seostettuihin työkaluteräksiin. Kolmanneksi sillä on hyvä hitsattavuus, mikä mahdollistaa suurten muottirunkojen valmistuksen ja kuluneiden alueiden korjaamisen.
55 milj:n rajoitus on, että sen karkenevuus on kohtalainen ja se voi olla altis halkeilulle vesisammutuksen aikana, jos lämpökäsittelyä ei valvota huolellisesti. Tästä syystä lämpökäsittelyprosessi on yhtä tärkeä kuin itse teräslaji. Huonosti kontrolloidulla lämpökäsittelyllä 55Mn:sta valmistettu muotti ei saavuta täyttä kovuuttaan tai siihen voi muodostua sammuvia halkeamia, jotka johtavat ennenaikaiseen vaurioitumiseen. 16Mn (Q345) käytetään usein peukalointipäässä ja muissa komponenteissa, joissa sitkeys ja hitsattavuus ovat tärkeämpiä kuin maksimikovuus. Alla olevassa taulukossa verrataan 55Mn:n ja 16Mn:n ominaisuuksia muottisovelluksiin.
| Omaisuus | 55 milj | 16 Mn (Q345) |
| Tyypillinen pinnan kovuus (lämpökäsittelyn jälkeen) | HRC 58-62 | HRC 58-62 (hiilivedessä) |
| Kovuus | Kohtalainen | Erinomainen |
| Hitsattavuus | Kohtalainen | Hyvä |
| Halkeiluriskin sammuttaminen | Kohtalainen tai korkea | Matala |
| Tyypillinen muottikomponentti | Onkalo, ydintangot | Peukalointipää, runko |
Tehtaallamme käytämme 55 Mn muottipesään ja sydäntankoihin, joissa kulutuskestävyys on etusijalla, ja 16 Mn peukalointipään ja rungon osiin, joissa sitkeys on tärkeämpää. Hallitsemme lämpökäsittelyprosessia huolellisesti saavuttaaksemme määritellyn kovuuden ilman sammuvia halkeamia. Laadunvalvontatiimimme tarkistaa jokaisen tuotanto-erän kovuuden.
3. Milloin seosteräs tyhjiöhiiletyksellä oikeuttaa korkeammat kustannukset?
Seosteräs tyhjiöhiiletyksellä on ensiluokkainen vaihtoehto sementtibetonitiilimuottien valmistukseen. Se määritetään, kun tuotantomäärä on suuri, kiviaines on erittäin hankaavaa tai lohkorakenne vaatii muotin, joka säilyttää tiukat mittatoleranssit pitkän käyttöiän ajan. Hiiletysprosessi luo kovan pintakerroksen (tyypillisesti HRC 60-65), jonka syvyys on 1,2-1,35 mm, samalla kun ydin pysyy sitkeänä (HRC 33-40). Tämä "kova kuori, kova ydin" -rakenne on avain muotin pidentämiseen. Kova pinta kestää betonin hankaavaa kulumista, kun taas sitkeä ydin vaimentaa iskun ja tärinän halkeilematta. Alla olevassa taulukossa verrataan tavallisten mangaaniteräksisten ja tyhjiöhiiletettyjen seosteräsmuottien suorituskykyä.
| Parametri | Normaali mangaaniteräs | Tyhjiöhiiletetty seosteräs |
| Pinnan kovuus | HRC 58-62 (läpikarkaistu tai pinta) | HRC 60-65 (hiiletty kotelo) |
| Tapauksen syvyys | Ei käytössä | 1,2 - 1,35 mm |
| Ytimen kovuus | HRC 33-40 (tyypillinen) | HRC 33-40 (ohjattu) |
| Tyypillinen käyttöikä | 50 000 - 80 000 sykliä | 90 000 - 100 000+ sykliä |
| Suhteellinen hinta | Perustaso | 20-40 % korkeampi |
PRO:lla tehtaamme käyttää tyhjiöhiiletystä ja kiinteää lämpökäsittelyä premium-muottisarjassamme. Prosessia ohjaa saksalainen PE-järjestelmä, joka tarkkailee hiilipotentiaalia ja kotelon syvyyttä reaaliajassa. Sisäkkeen kovuus saavuttaa HRC 60-65, ja hiiletyskerroksen paksuus on 1,2-1,35 mm. Takaamme tämän käyttöiän takuulla, joka on jopa 100 000 sykliä päällystysmuotteillemme ja jopa 90 000 syklin onttomuotille. Suuria määriä tuottavien asiakkaiden kohdalla hiiltyneen muotin korkeammat alkuperäiset kustannukset kompensoivat vaihtotiheyden pieneneminen ja lyhyemmät seisokit.
4. Miten lämpökäsittely määrittää kovuuden ja sitkeyden tasapainon?
Lämpökäsittely on prosessi, jossa teräs muunnetaan raaka-aineesta kulutusta kestäväksi muottikomponentiksi. Tavoitteena on saada kova pinta, joka kestää hankausta ja säilyttää samalla sitkeän ytimen, joka kestää halkeilua. Kaksi yleisintä sementtibetonitiilimuotin lämpökäsittelyprosessia ovat läpikarkaisu ja hiiletys. Läpikarkaisussa teräs kuumennetaan austenisointilämpötilaan, karkaistaan öljyssä tai vedessä ja karkaistaan haluttuun kovuuteen. Hiiletys sisältää teräksen kuumentamisen hiilipitoisessa ilmakehässä, jolloin hiilen annetaan diffundoitua pintaan ja sitten karkaisu ja karkaisu. Alla olevassa taulukossa verrataan näitä prosesseja.
| Lämpökäsittely | Käsitellä | Kovuus saavutettu | Etu | Rajoitus |
| Läpikarkaisu | Kuumenna, tukahduta, lämmitä | HRC 58-62 (univormu) | Yksinkertaiset, yhtenäiset ominaisuudet | Ydin voi olla liian kova, hauras |
| Carburizing | Lämmitä hiiliatmosfäärissä, sammuta, karkaise | HRC 60-65 (pinta), HRC 33-40 (ydin) | Kova pinta, kova ydin | Monimutkaisempi, korkeammat kustannukset |
| Nitraus | Lämmitä typpiatmosfäärissä | HRC 60-65 (pinta) | Matala vääristymä, korkea kovuus | Ohut kotelo, ei suurta vaikutusta varten |
Käytämme tehtaallamme laadukkaille muottikomponenteillemme tyhjiöhiiletystä ja tavallisille mangaaniteräskomponenteillemme kontrolloitua läpikarkaisua. Tarkistamme kovuuden ja kotelon syvyyden lämpökäsittelyn jälkeen kalibroiduilla kovuustesteillä ja metallografisella tarkastuksella. Tavoitteemme on varmistaa, että jokaisella valmistamamme sementtibetonitiilimuotilla on oikea kovuus-sitkeyssuhde sen käyttötarkoitukseen.
5. Mitkä ovat materiaalin vaihtokaupat kustannusten ja käyttöiän välillä?
Sementtibetonitiilimuotin materiaalin valintaan liittyy alkukustannusten ja käyttöiän välinen kompromissi. Tavallisella mangaaniteräsmuotilla on alhaisemmat alkukustannukset, mutta lyhyempi käyttöikä. Tyhjiöhiiletetyllä seosteräsmuotilla on korkeammat alkukustannukset, mutta pidempi käyttöikä ja pienempi vaihtotiheys. Optimaalinen valinta riippuu tuotantomäärästä, lohkotyypistä ja seisokkien kustannuksista. Alla olevassa taulukossa on yksinkertaistettu omistuskustannusten vertailu onttomuottille.
| Kustannustekijä | Tavallinen mangaanimuotti | Tyhjiöhiiletetty muotti |
| Alkumuotin hinta | Perustaso | +30 % |
| Käyttöikä (syklit) | 60 000 - 80 000 | 90 000 - 100 000 |
| Vaihtotaajuus (500 000 sykliä kohti) | 6-8 muottia | 5 muottia |
| Katkosaika vaihtoa kohti | 4-8 tuntia | 4-8 tuntia |
| Kokonaiskustannukset 500 000 sykliä kohti | Korkeampi | Alentaa |
PRO Industry Group Co., Ltd.:ssä työskentelemme asiakkaidemme kanssa arvioidaksemme omistamisen kokonaiskustannuksia heidän erityisissä tuotantoolosuhteissaan. Tehtaalle, joka tuottaa suuria määriä hankaavia kiviaineksia, tyhjiöhiiletetty muotti on yleensä taloudellisempi valinta laitteen käyttöiän aikana. Laitteessa, jossa on pienempi määrä tai vähemmän hankaavaa kiviainesta, tavallinen mangaanimuotti voi olla riittävä. Tavoitteenamme on auttaa asiakkaitamme valitsemaan materiaalit, jotka tarjoavat parasta vastinetta heidän toimintaansa.
6. Kuinka arvioit muotintoimittajan materiaalivaatimuksia?
Muotintoimittajan materiaalivaatimusten arvioiminen vaatii muutakin kuin teknisten tietojen lukemista. Ostajan tulee tarkistaa teräslaatu, lämpökäsittelyprosessi, kovuus, kotelon syvyys ja käyttöiän takuu. Toimittajan tulee pystyä toimittamaan materiaalitodistukset, kovuustestiraportit ja referenssejä asiakkailta, joilla on samanlaiset tuotantoolosuhteet. Alla olevassa taulukossa on yhteenveto vahvistusvaiheista.
| Vahvistusvaihe | Mitä Pyydä | Miksi sillä on merkitystä |
| Teräslaadun tarkastus | Myllyn testitodistus | Vahvistaa, että teräs täyttää määritellyn laadun |
| Kovuuden tarkastus | Kovuustestiraportti (HRC) | Vahvistaa, että lämpökäsittely saavutti tavoitteen |
| Tapauksen syvyystarkastus | Metallografinen raportti (hiiletyille muotteille) | Vahvistaa hiilettävän kerroksen paksuuden |
| Käyttöikätakuu | Kirjallinen takuu syklirajoituksella | Tarjoaa turvautumiskeinon, jos muotti pettää ennenaikaisesti |
| Asiakasviitteet | Yhteydenotot vastaavissa tuotantoolosuhteissa | Vahvistaa todellisen suorituskyvyn |
Toimitamme tehtaallamme täydelliset asiakirjat jokaisesta toimittamastamme sementtibetonitiilimuotista, mukaan lukien myllytestitodistukset, kovuusraportit ja kirjallinen käyttöikätakuu. Tarjoamme myös asiakasreferenssejä pyynnöstä. Pyydämme sinua tarkistamaan materiaalivaatimuksemme näiden kriteerien perusteella ja pitämään meitä kumppaninasi muottien valmistuksessa.
7. Mitkä ovat tehtaamme tärkeimmät tuoteparametrit?
Seuraava taulukko sisältää tärkeimmät tuoteparametrit sementtibetonitiilimuotteillemme, mukaan lukien käyttämämme teräslajit ja lämpökäsittelyprosessit. Tehtaamme voi myös räätälöidä materiaalierittelyä vastaamaan erityisiä tuotantovaatimuksia.
| Parametri | Specification Range | Huomautuksia |
| Rungon materiaali | Q235B, Q345B, 16 milj | Valittu jäykkyyden ja hitsattavuuden vuoksi |
| Ontelo/ydinmateriaali | 55 milj, 16Mn, seosteräs | Valittu kulutuskestävyyden vuoksi |
| Premium-vaihtoehto | Tyhjiöhiiletetty seosteräs | HRC 60-65, kotelon syvyys 1,2-1,35 mm |
| Pinnan kovuus | HRC 58-62 (vakio), HRC 60-65 (premium) | Varmistettu lämpökäsittelyn jälkeen |
| Ytimen kovuus | HRC 33-40 | Säilyttää lujuuden |
| Käyttöikä (vakio) | 60 000 - 80 000 sykliä | Riippuu lohkotyypistä ja ehdoista |
| Käyttöikä (premium) | 90 000 - 100 000 sykliä | Takuu päällyste- ja onttomuotteille |
| Vaihdettavat komponentit | Kyllä (pulttirakenne) | Vähentää huoltoseisokkeja |
| MOQ | 1 setti | Neuvoteltavissa suurista tilauksista |
| Toimitusaika | 3-6 viikkoa | Riippuu monimutkaisuudesta ja määrästä |
Valmistamme tehtaallamme sementtibetonitiilimuottimme näiden ja muiden vaatimusten täyttämiseksi. Voimme räätälöidä teräslaadun, lämpökäsittelyn ja käyttöiän takuun vastaamaan erityisvaatimuksiasi. Laadunvalvontajärjestelmämme sisältää raaka-aineiden tarkastuksen, prosessin tarkastuksen ja lopputarkastuksen ennen lähetystä. Tavoitteenamme on tarjota asiakkaillemme korkealaatuisia muotteja, jotka tarjoavat luotettavan suorituskyvyn ja pitkän käyttöiän.
8. Usein kysytyt kysymykset (FAQ)
Kysymys 1: Mikä on paras teräsmateriaali sementtibetonitiilimuottiin?
Vastaus: Paras materiaali riippuu tuotantoolosuhteista. Normaalituotantoon kohtuullisella tilavuudella 55# mangaaniteräs asianmukaisella lämpökäsittelyllä tarjoaa hyvän tasapainon kovuuden, sitkeyden ja kustannusten välillä. Suuren volyymin tuotantoon hiomakiviaineilla tyhjiöhiiletetty seosteräs tarjoaa kovemman pinnan ja pidemmän käyttöiän. PRO Industry Group Co., Ltd.:ssä autamme asiakkaita valitsemaan oikean materiaalin lohkotyypin, tuotantomäärän ja kustannustavoitteiden perusteella.
Kysymys 2: Miksi 55# mangaaniteräs vaatii huolellista lämpökäsittelyä?
Vastaus: 55# mangaaniteräksellä on kohtalainen karkenevuus ja taipumus halkeilla vesisammutuksen aikana, jos prosessia ei valvota huolellisesti. Lämpökäsittelyn tulee saavuttaa tavoitepinnan kovuus (HRC 58-62) ilman karkaisuhalkeamia. Tehtaallamme ohjaamme kuumennusnopeutta, sammutuslämpötilaa ja karkaisujaksoa varmistaaksemme, että muotti saavuttaa määritellyn kovuuden säilyttäen samalla sitkeydensä.
Kysymys 3: Kuinka tyhjiöhiiletys pidentää muotin käyttöikää?
Vastaus: Tyhjiöhiiletys muodostaa kovan pintakerroksen (HRC 60-65), jonka syvyys on 1,2-1,35 mm, kun taas ydin pysyy sitkeänä (HRC 33-40). Tämä "kova kuori, kova ydin" -rakenne kestää pinnan hankaavaa kulumista ja vaimentaa iskuja ja tärinää halkeilematta. Tuloksena on muotti, joka kestää 90 000 - 100 000 sykliä verrattuna 60 000 - 80 000 sykliin tavallisessa mangaanimuotissa.
Kysymys 4: Voidaanko kulunut muotti korjata?
Vastaus: Joissakin tapauksissa kulunut muotti voidaan korjata hitsaamalla ja koneistamalla uudelleen. Korjausprosessi voi kuitenkin vaikuttaa lämpökäsittelyyn ja muotin mittatarkkuuteen. Korkean tarkkuuden muottien tai paljon kuluneiden muottien vaihtaminen on usein taloudellisempi vaihtoehto. Vaihdettavien komponenttien suunnittelumme mahdollistaa kuluneiden ydintankojen ja sisäosien vaihtamisen vaihtamatta koko muottikokoonpanoa.
Kysymys 5: Mikä on sementtibetonitiilimuotin tyypillinen käyttöikä?
Vastaus: Käyttöikä riippuu teräslaadusta, lämpökäsittelystä, lohkotyypistä, kiviaineksen hankaavuudesta ja huollosta. Tavalliset mangaanimuotit kestävät tyypillisesti 60 000 - 80 000 sykliä. Tyhjiöhiiletetyt metalliseosmuotit voivat kestää 90 000 - 100 000 sykliä tai enemmän. PRO Industry Group Co., Ltd.:ssä annamme muoteillemme kirjallisen käyttöikätakuun määritellyn materiaalin ja käyttötarkoituksen perusteella.
9. Johtopäätös
Teräsmateriaalin valinta on yksi tärkeimmistä päätöksistä sementtibetonitiilimuottien hankinnassa. Oikea teräslaji yhdistettynä oikeaan lämpökäsittelyyn ratkaisee, kestääkö muotti nimelliskäyttöikänsä vai epäonnistuuko se ennenaikaisesti. Mangaaniteräkset, kuten 55Mn ja 16Mn, tarjoavat todistetusti suorituskyvyn ja kustannusten tasapainon vakiosovelluksiin. Tyhjiöhiiletyt seosteräkset tarjoavat pidennetyn käyttöiän suuren volyymin hankaavaan tuotantoon. Tärkeintä on sovittaa materiaali tuotantoolosuhteisiin ja varmistaa toimittajan materiaalivaatimukset dokumentaation ja referenssien avulla. PRO Industry Group Co., Ltd.:ssä tehtaallamme on yli 15 vuoden kokemus muottien valmistuksesta, ja teemme yhteistyötä asiakkaidemme kanssa valitaksemme optimaalisen materiaalispesifikaation heidän käyttötarkoitukseensa.
Valmistatpa onttoja tiloja, päällysteitä, reunakiveä tai erikoisbetonituotteita, pyydämme sinua ottamaan yhteyttä keskustellaksemme tarpeistasi. Voimme toimittaa materiaalitodistukset, kovuusraportit ja käyttöikään takuut. Sitoutumisemme laatuun ja asiakastyytyväisyyteen on tehnyt meistä luotetun kumppanin lohkotehtaille ympäri maailmaa.
Ota yhteyttä PRO Industry Group Co., Ltd:hen jo tänäänkeskustellaksesi sementtibetonitiilimuottivaatimuksistasi ja selvittääksesi, kuinka materiaalivalikoimamme voi parantaa tuotantosi tehokkuutta ja muotin käyttöikää.
Edellinen :
-
Aiheeseen liittyviä uutisia
- Kuinka sementtibetonitiilien muotin tarkkuus vaikuttaa valmiiden tiilien laatuun?
- Mikä tekee räätälöidystä betonitiilimuotista oikean valinnan johdonmukaiseen tuotantoon?
- Sementtibetonitiilisuihkupuhalluspintakäsittelykone vs. perinteiset pintakäsittelymenetelmät: kumpi ratkaisu on tehokkaampi?
- Oikean asfalttitiilimuotin valitseminen maisemaprojekteihin
- Maksavatko puiset sementtitiililavat sinulle enemmän kuin luulet?
- Miksi valita sementtibetonisekoitin tehokkaisiin rakennusprojekteihin?
Jätä minulle viesti